先说结论
这一篇,帮你把问题讲明白
弹簧针的差异一半在「尾巴」:焊接方式决定尾部形态,尾部形态决定装配工艺
双头式弹簧针两头都是触点,适合「中间弹簧两头导通」的对接触场景
焊杯式容错率最高:焊锡沉杯里,PCB 孔位公差再大也能焊牢
折弯与侧孔解决「横向出线」的布线问题,螺纹式用于螺装外壳
01
为什么尾巴类型这么重要
弹簧针选型时大家盯着针头(平头、球头、尖头)和参数(电流、行程),但装配环节翻车最多的其实是尾部——尾巴形态决定你用什么工艺把它装到板上。
尾部的本质是「弹簧针怎么接入你的电气系统」:焊在 PCB 焊盘上、插进孔里、螺接到外壳上、还是线缆焊进针体里。不同的接入方式对应不同的尾巴。
选型顺序建议:先定装配工艺(SMT 回流焊 / 手工烙铁 / 螺装 / 线焊),再按工艺选尾巴,最后核对针头与电气参数。顺序反了,就会出现「参数全对但装不上」的尴尬。
02
五种主流尾部逐一拆解
以下按使用频率排序,每种讲清「长什么样、怎么装、用在哪」。
- 平底/贴片式:尾部是平面焊盘,走 SMT 回流焊或手工贴焊,消费电子主流。注意焊盘设计要留吸嘴位
- 焊杯式:尾部是凹杯结构,焊锡沉入杯内凝固锁定,对孔位公差容忍度最高,插板式弹簧针常与焊杯配合用于「针插孔 + 杯锁锡」的双固定
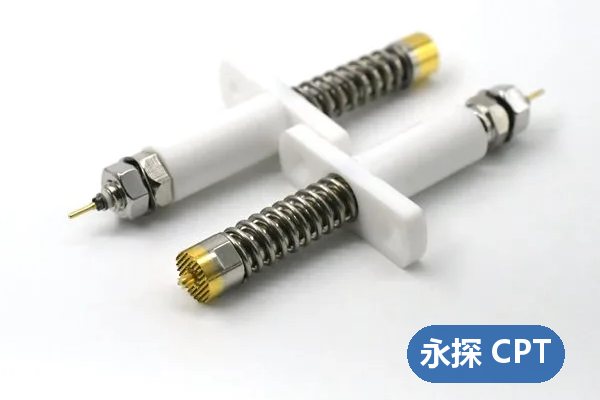
- 双头式弹簧针:两端都是完整触点结构,中间弹簧段,适合「两头都要导通」的贯通场景,如过板连接与测试转接
- 折弯式:针体带折弯角度(常见 90°/135°),把垂直触点转为水平出针,用于结构空间受限的侧向布置
- 侧孔式:针体侧面开孔,线缆或导针从侧面接入,用于「触点垂直、出线水平」的紧凑布线
03
螺纹式与插板式的专场景
两种「重载 / 模块化」的尾部形态,各有明确分工。
- 螺纹式弹簧针:针体带外螺纹,螺装进外壳金属件,机械强度最高,用于需要触点承担结构力的场合(设备维护口、外露测试座)。注意螺装后要配合导电密封或点胶防松
- 插板式:尾部是插板/插针形态,直接插入 PCB 孔位或连接器插槽,免焊接、可更换,治具与工装上用得多——换针不换板就是靠它
- 组合使用:同一块治具板上,焊接区用平底式、易磨损区用插板式,维护性和可靠性兼得
采购提示:螺纹式和插板式属于「非标尾」,很多厂按起订量报价,打样前先确认有没有现货模具,能省不少开模费。
04
按工艺反查类型的速查表
最后给一张「工艺 → 尾巴」的速查对照。
- SMT 产线回流焊 → 平底/贴片式弹簧针连接器,注意耐温规格与钢网开孔
- 手工烙铁焊 → 焊杯式(容错最高)或平底式(效率高),焊杯式对新手友好
- 免焊可更换 → 插板式,配合针套孔使用
- 螺装外壳 → 螺纹式,注意扭矩与防松
- 侧向出线 → 折弯式或侧孔式,按结构空间二选一
- 两端对接触 → 双头式弹簧针
拿不准的时候,把你的 PCB 布局图和装配工艺流程发给弹簧针厂家的工程师,让对方按工艺推荐——成熟厂家见过的装配方案比你多,这一步免费的咨询价值很高。
Q
常见问题
Q焊杯式弹簧针和平底式怎么选?
SMT 产线选平底式(回流焊效率高);手工焊接或 PCB 孔位公差大的场景选焊杯式——焊锡沉入杯内锁定,容错率最高,对新手也最友好。
Q双头式弹簧针用在什么场景?
两端都是完整触点结构,适合「两头都要导通」的贯通连接:过板连接、测试转接、模块对接触。选型时注意两端的针头形态可以不同(如一头平头一头尖头)。
Q折弯式和侧孔式有什么区别?
两者都解决横向出线:折弯式是针体本身带 90°/135° 折角,整体形态变向;侧孔式是针体垂直但侧面开孔接线。结构空间紧张选折弯式,需要线缆从侧面接入选侧孔式。
#
相关专题
选型拿不准?让清单替你把关
对照本文要点逐项自查;仍有疑问时,带着应用场景与关键参数去咨询厂商 FAE,一次说清需求,沟通效率和准确率都会高很多。