一分钟定位:镀层厚度分三个档位
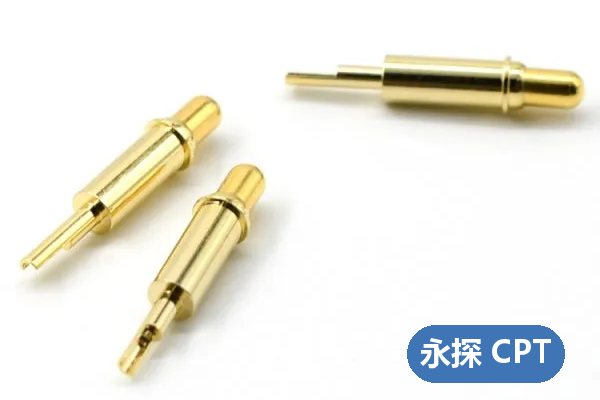
弹簧针镀层的厚度选择——先用薄金、常规金、厚金三个档位快速定位应用区间,再用参数表核对细节,能少走很多弯路。
做弹簧针镀层的工厂不少,但报价差两三倍的情况很常见。差价背后一般是材料、镀层厚度、检测工序三处的不同,而不是谁在让利。
尺寸链要按最坏情况算:针座公差、PCB 平面度、壳体变形三者叠加,才是实际压缩量。只看单件公差、按中心值设计,量产爬坡时一定出问题。
参数怎么核对:别被额定值带偏
接触电阻要看寿命测试之后的漂移上限,不是初始值。初始 20mΩ、插拔一万次后变 80mΩ 的样品,在需要长期稳定供电的产品上就是隐患,报告里必须有这条曲线。
打样前要准备的资料与样品验证顺序
样品到手先做三件事:整排针尖高度分布、单针弹力曲线、镀层外观与厚度抽测。单针合格不代表阵列合格,高度极差比平均值更能预示后期失效。
治具类项目还要多问一句维护方式:是整块灌封,还是可换针模组。前者便宜但单针坏了要换整件,后者贵一点,产线停机时间短很多。
常见失效的排查顺序
发黑、绿锈这类现象,通常和电镀工艺、包装防潮、仓储环境三处有关。同批样品放在一起对比,能很快区分是工艺问题还是存贮问题。
卡 pin 不一定是针的问题。导向结构缺失、插拔有侧向力、异物进入针管,都会表现成「针卡住了」。拆开看磨损位置,比反复换样更快定位。
全国本地配套与交期怎么看
交期要问三段:材料到位、加工排产、检测出货。只问总交期,出了问题无法判断卡在哪一段。把三段写进订单备注,后续扯皮会少很多。
本地采购不等于必须本地生产。常见做法是核心件在专业厂做,组装与检测放在近处,兼顾质量与响应速度。关键是接口责任要写清楚。
批量一致性与验收口径
首批一定要留样并记录批次号。后续出现争议时,留样是最有效的比对基准,比回忆当时的检验结论可靠得多。
把质检口径写进采购合同附件:抽检比例、判定标准、不合格处理方式。这一步不做,后面每次来料都靠人情判断。
补充一点:弹簧针类型这类零件的报价差异,通常来自镀层厚度(0.05μm 与 0.3μm 的成本差距很大)、材料牌号(是否用铍铜决定弹力与抗疲劳)、以及是否做全检。要求供应商在报价单上写明这三项,比反复压价有效得多——写不出来的供应商,工厂能力多半一般。
如果项目在全国以外,物流与仓储条件也要算进总成本:潮湿季节的防潮包装、长途运输的挤压风险,都会体现在来料不良率上。对镀层件建议约定真空包装加干燥剂,到货先抽外观再入库。
还有一个容易被忽略的环节:图纸与实物的版本对齐。改版打样时,把每一版图纸编号、标注变更点,样品贴标签对应。出现过「样品合格、批量不符」的项目,多数是版本没对齐,而不是供应商偷工减料。